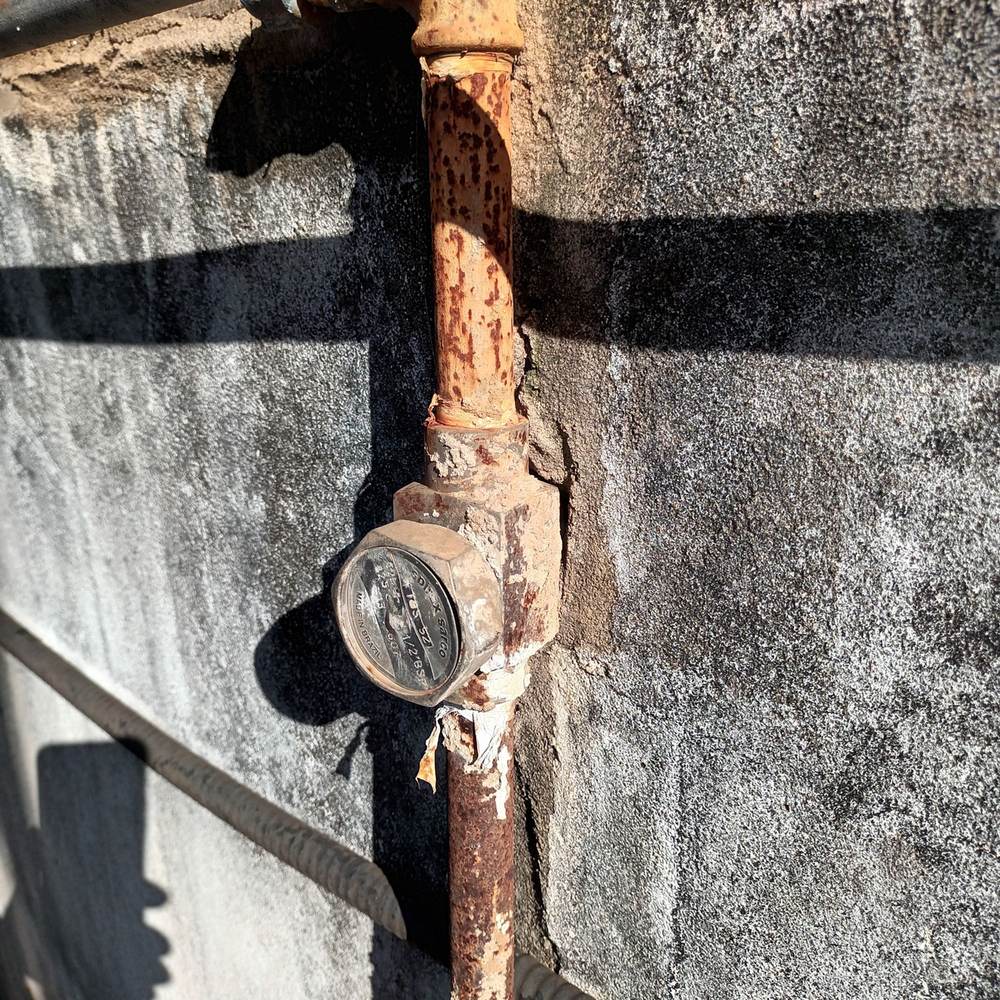
Purgador de vapor é uma peça com partes móveis trabalhando em contato com vapor, condensado, sujeira de tubulação e ciclos de aquecimento e resfriamento. Ele se desgasta como qualquer válvula. A diferença é que quase ninguém acompanha esse desgaste, e o purgador costuma ser lembrado só quando um equipamento para de esquentar ou quando a linha começa a bater.
O dado e o contexto
Segundo o Departamento de Energia dos EUA (DOE), na Steam Tip Sheet #1 (2006), em sistemas de vapor sem manutenção por 3 a 5 anos, entre 15% e 30% dos purgadores instalados podem ter falhado, deixando vapor vivo escapar para o sistema de retorno de condensado. A mesma publicação traz mais duas referências úteis:
- com programa regular de manutenção, os purgadores vazando devem ficar abaixo de 5% da população;
- em sistemas com mais de 500 purgadores, um levantamento provavelmente revelará perdas significativas de vapor.
Um estudo brasileiro aponta na mesma direção. Trabalho apresentado no II Congresso Nacional de Engenharia Mecânica (CONEM), da ABCM, em 2002, relata que resultados de vários programas de avaliação indicam perda de aproximadamente 20% do vapor gerado por purgadores defeituosos em sistemas típicos de aquecimento industrial, quando não há programa periódico de manutenção da rede.
Esses números são referências gerais. Cada planta tem a sua realidade, e é exatamente por isso que vale medir. Mas eles mostram que uma taxa de falha alta numa planta que nunca inspecionou os purgadores está dentro do esperado.
Por que os purgadores falham
Na nossa experiência, as causas mais frequentes são:
- sujeira, carepa e restos de solda presos na sede, principalmente quando falta filtro ou o filtro nunca é limpo;
- desgaste natural da sede e do disco ou da válvula interna, acelerado por vapor úmido e por ciclos muito frequentes;
- golpe de aríete, que danifica boias e mecanismos internos;
- aplicação errada: tipo ou capacidade incompatíveis com a carga e a pressão daquele ponto;
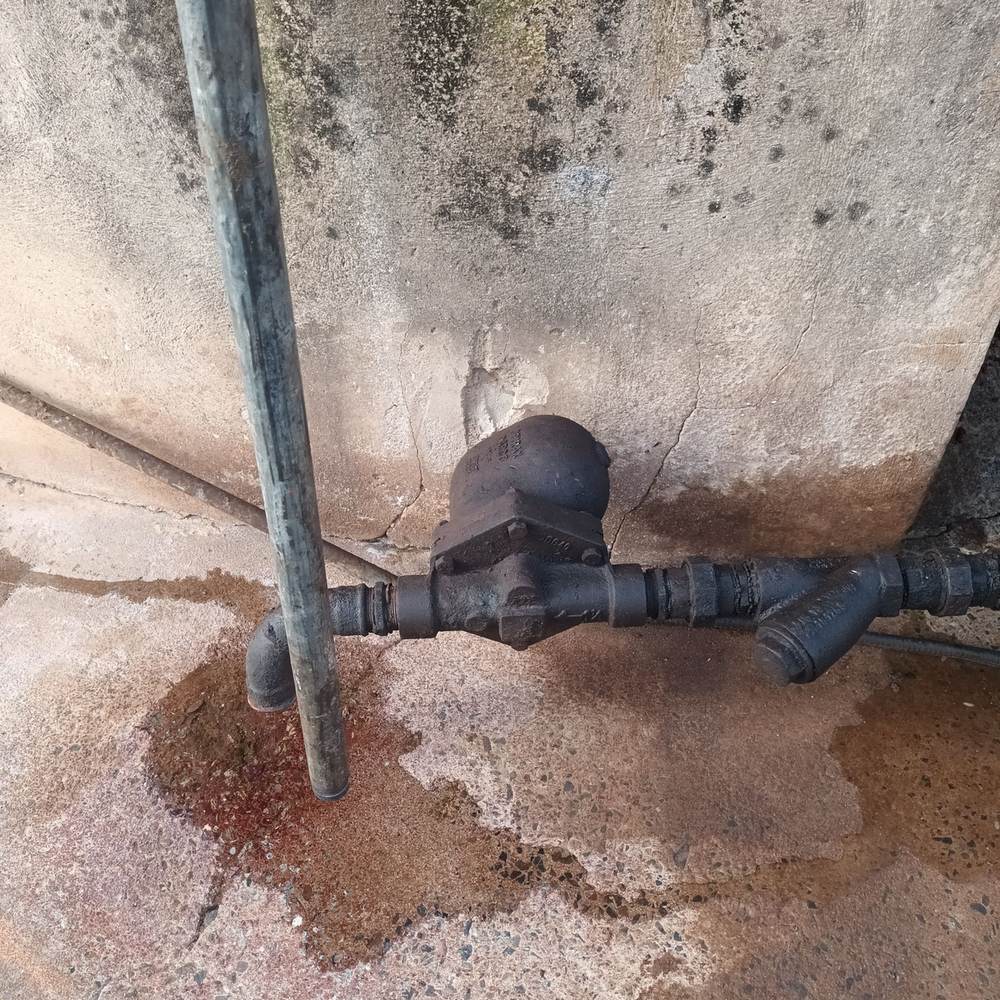
- corrosão externa em purgadores expostos à chuva ou à lavagem, como o da foto deste artigo;
- contrapressão alta na linha de retorno, muitas vezes causada pelos próprios purgadores vazando.
Esse último item cria um ciclo: purgadores abertos pressurizam o retorno, a contrapressão atrapalha os que estão bons, os equipamentos alagam, alguém abre o by-pass, e a perda aumenta.
Quanto isso pode custar
Para dar uma ordem de grandeza: num parque de 300 purgadores com 15% de falhas, o limite inferior da faixa do DOE, são 45 purgadores com problema. Suponha que metade deles, 22 purgadores, esteja soprando parcialmente.
Premissas (ilustrativas): orifício de 3 mm; vapor a 7 bar manométricos; fórmula de Napier com Cd 0,6 e 50% de abertura, cerca de 8,9 kg/h por purgador; 6.000 horas por ano; vapor a R$ 120 por tonelada, valor hipotético.
A perda somada fica perto de 196 kg/h, ou cerca de 1.180 toneladas de vapor por ano. Em reais, algo em torno de R$ 141 mil por ano, sem contar o efeito dos purgadores travados fechados sobre a produção. Com o custo real do vapor da sua planta, a conta pode ficar maior ou menor, mas raramente fica desprezível.
Com que frequência inspecionar
O DOE (2006) recomenda intervalos de teste conforme a pressão do vapor. Convertendo para bar:
- alta pressão (10,3 bar manométricos ou mais): semanal a mensal;
- média pressão (de 2,1 a 10,3 bar): mensal a trimestral;
- baixa pressão (abaixo de 2,1 bar): anual.
Uma planta com vapor entre 5 e 10 bar está na faixa de média pressão, em que a referência do DOE é testar de mensal a trimestral. Quando isso não cabe na rotina, um arranjo comum é fazer uma campanha completa por ano, no mínimo, e verificar com mais frequência os purgadores críticos: os de equipamentos de processo importantes, os de maior pressão e os que já falharam antes. Com o histórico de duas ou três campanhas, a frequência pode ser ajustada para a realidade da planta.
Como montar um programa simples
- Inventário. Levantar todos os purgadores com TAG, localização, função, pressão, tipo e bitola. Sem inventário não existe programa.
- Linha de base. Fazer uma primeira campanha completa, testando todos os purgadores, para saber a taxa de falha real e a perda total estimada.
- Correção por prioridade. Atacar primeiro os itens de maior perda e os que oferecem risco, como travados fechados em equipamentos e linhas sujeitas a golpe de aríete.
- Reteste. Conferir cada purgador reparado ou trocado com o sistema em operação. Peça nova também pode vir com defeito ou ser instalada errada.
- Padronização. Reduzir a variedade de modelos onde for possível, para simplificar estoque de reparo e treinamento.
- Indicadores. Acompanhar a cada campanha a porcentagem de purgadores com falha e a perda estimada em kg/h. A meta de referência é ficar abaixo de 5% de falhas.
O relatório de cada campanha é a espinha desse programa. No artigo o que deve ter um bom relatório de inspeção de purgadores listamos o que ele precisa trazer.
O que a equipe da planta consegue fazer
Muita coisa. Limpeza de filtros, ronda com termômetro infravermelho, fechamento de by-pass, conferência de válvulas de bloqueio e observação do tanque de condensado são tarefas da rotina da manutenção. O artigo como testar um purgador de vapor traz um roteiro para essa ronda.
Quando chamar alguém de fora
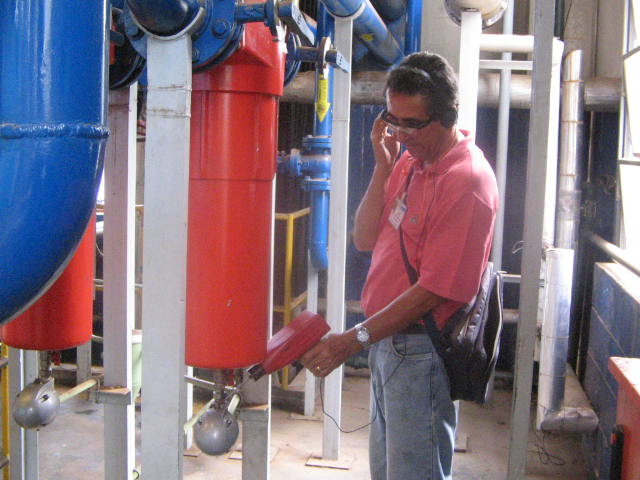
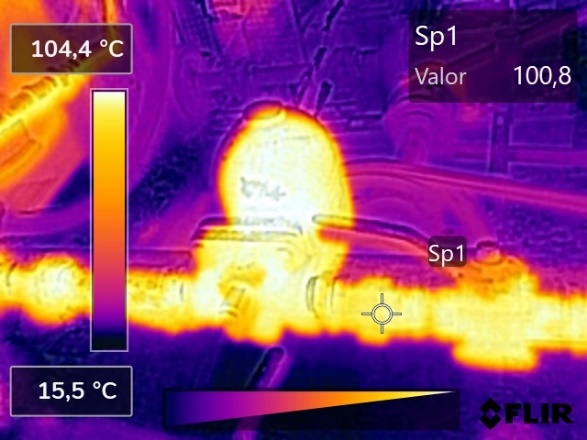
- quando a planta não tem detector ultrassônico nem câmera termográfica, ou não tem quem saiba interpretar o que eles mostram;
- quando o parque é grande e a equipe não tem horas disponíveis para testar purgador por purgador;
- para fazer a primeira campanha, a linha de base, com o inventário completo;
- quando se quer uma avaliação independente, sem vínculo com quem vende purgadores;
- antes de uma decisão de investimento, como troca em massa ou novo sistema de retorno.
Nesses casos, uma inspeção de purgadores com ultrassom e termografia entrega o inventário, a condição de cada item e a perda estimada, sem parar a produção. Para ter uma ideia do valor envolvido antes de qualquer contratação, a calculadora de perda de vapor ajuda a fazer a conta.
Se a sua planta está há alguns anos sem olhar os purgadores e quiser conversar sobre por onde começar, entre em contato.
Perguntas frequentes
Com que frequência devo inspecionar os purgadores de vapor?
O Departamento de Energia dos EUA recomenda teste semanal a mensal acima de 10,3 bar, mensal a trimestral entre 2,1 e 10,3 bar e anual abaixo de 2,1 bar. Quando a planta não consegue seguir esses intervalos em todos os purgadores, uma campanha completa por ano, no mínimo, com verificações mais frequentes nos purgadores críticos.
Quantos purgadores costumam estar com defeito numa planta sem manutenção?
Segundo o DOE (2006), em sistemas sem manutenção por 3 a 5 anos, entre 15% e 30% dos purgadores podem ter falhado. Com programa regular, a referência é ficar abaixo de 5%.
Dá para inspecionar purgadores sem parar a produção?
Sim. O teste com ultrassom e termografia é feito com o sistema em operação. A parada só é necessária para reparos e trocas, que podem ser programados para a janela mais conveniente.
- U.S. Department of Energy (DOE). Steam Tip Sheet #1: Inspect and Repair Steam Traps. DOE/GO-102006-2248, janeiro de 2006.
- Van Els, S. O.; Soeiro, N. S. Implementação de um sistema de manutenção de redes de vapor por diagnóstico baseados em ultra-som. II Congresso Nacional de Engenharia Mecânica (CONEM), ABCM, 2002.